Artykuł sponsorowany
Jak planować kolejność montażu maszyny, gdy kluczowe komponenty docierają w różnych terminach
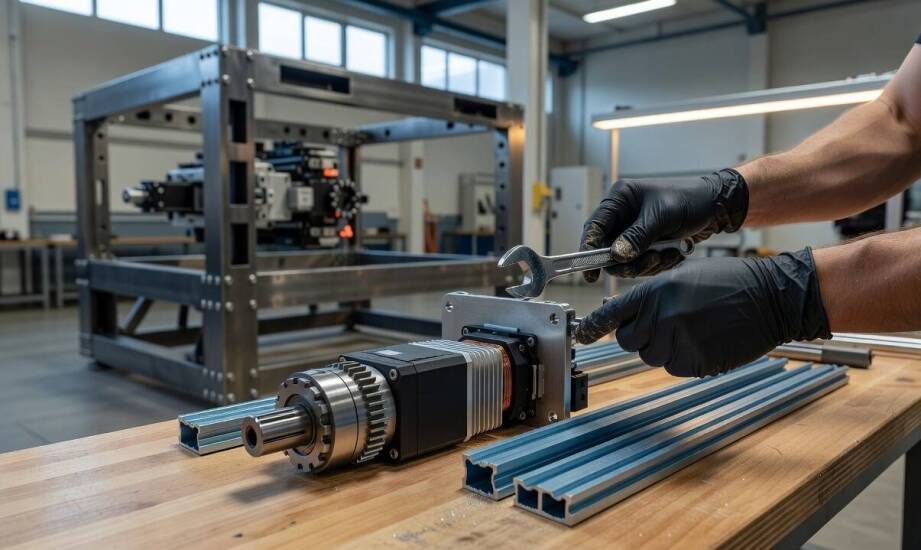
Brak jednego elementu, na przykład napędu głównego lub ramy nośnej, może istotnie spowolnić lub wstrzymać montaż maszyny przemysłowej. Harmonogramy produkcyjne w zakładach budowy maszyn opierają się na precyzyjnej koordynacji prac. Gdy kluczowe części nie docierają na czas, prace nad podzespołami mechanicznymi i elektrycznymi stają w miejscu. W konsekwencji termin odbioru prototypu przesuwa się o kilka tygodni, co generuje koszty i zaburza relacje z zamawiającym. Sprawne zarządzanie łańcuchem dostaw wymaga zrozumienia, które podzespoły nadają rytm całemu procesowi technologicznemu.
Identyfikacja komponentów na ścieżce krytycznej projektu
Na etapie składania zamówień projektanci i planiści muszą wskazać elementy blokujące kolejne etapy produkcji. Ścieżka krytyczna obejmuje zadania, których opóźnienie automatycznie wydłuża cały harmonogram montażu. Do takich pozycji należą zwykle konstrukcje bazowe, główne jednostki napędowe oraz precyzyjne elementy przeniesienia ruchu. Ich obecność na hali decyduje o możliwości rozpoczęcia integracji podzespołów oraz późniejszego uruchomienia testów funkcjonalnych. Sprawna dostawa części do maszyn o statusie priorytetowym pozwala utrzymać ciągłość pracy zespołów inżynieryjnych.
Podział zamówień na trzy główne grupy ułatwia zarządzanie ryzykiem opóźnień. Części do wczesnego montażu, takie jak profile aluminiowe konstrukcyjne, zamawia się zazwyczaj z wyprzedzeniem, aby w krótkim terminie zbudować szkielet urządzenia. Elementy dopasowywane, na przykład prowadnice liniowe lub sprzęgła kłowe, wymagają niekiedy weryfikacji wymiarów z rzeczywistym odlewem i trafiają na halę w fazie mechanicznego pasowania. Z kolei komponenty uruchomieniowe, w tym silniki elektryczne oraz specjalistyczne przekładnie, dołączają do zestawu najpóźniej, ponieważ służą bezpośrednio do testów dynamicznych i układów sterowania.
Rytm dostaw poszczególnych elementów bywa bardzo zróżnicowany ze względu na specyfikę produkcji. Koordynację tak wieloasortymentowych projektów ułatwia poznańska hurtownia i dystrybutor PAWO - ALU SYSTEM, dostarczając podzespoły zgodnie z przyjętym kalendarzem prac, przy czym czas oczekiwania zależy od stopnia indywidualizacji detali. Standardowe przekładnie kątowe, ślimakowe czy walcowo-stożkowe można pozyskać w standardowych terminach rynkowych, ale nietypowe parametry przełożenia wyraźnie wydłużają ten proces. Sprzęgła jednokierunkowe oraz motoreduktory o rzadszych specyfikacjach również wymagają odrębnego planowania logistycznego. Zrozumienie tych różnic zapobiega sytuacjom, w których gotowa rama czeka tygodniami na napęd.
Wpływ przesunięć logistycznych na integrację i testy
Opóźnienie w dostarczeniu jednego elementu napędowego rzutuje bezpośrednio na przebieg prób obciążeniowych, kalibrację układów sterowania i końcową integrację podzespołów. Zespoły inżynieryjne bez kompletnego zestawu silników i przekładni nie mogą przeprowadzić pełnych testów funkcjonalnych urządzenia. Brakuje również możliwości sprawdzenia poprawności działania osłon bezpieczeństwa oraz czujników krańcowych, które kalibruje się na pracującym i w pełni uzbrojonym układzie.
Każdy dzień oczekiwania na brakujący detal generuje straty finansowe związane z przestojem stanowiska roboczego. Koszty utrzymania zespołu montażowego rosną, a dostępny czas ulega kompresji. Wymusza to nierzadko pracę w nadgodzinach po dotarciu opóźnionej paczki na halę. Ostatecznie konieczność przesunięcia terminu oddania sprzętu podważa wiarygodność producenta w oczach zamawiającego i opóźnia wdrożenie maszyny na docelowej linii produkcyjnej.
Sytuacja komplikuje się dodatkowo przy wieloosiowych systemach sterowania CNC, gdzie poszczególne ruchy są ze sobą ściśle zsynchronizowane. Brak sprzęgła łączącego wał serwomotoru z mechanizmem wykonawczym uniemożliwia napisanie i przetestowanie pełnego kodu programu PLC. Programiści automatycy tworzą wstępne oprogramowanie w oparciu o symulacje, jednak ostateczne strojenie pętli sprzężenia zwrotnego wymaga fizycznie zmontowanej i obciążonej osi.
Planowanie zamówień z odpowiednim wyprzedzeniem skutecznie ogranicza przestoje i chroni budżet wykonawczy, zwłaszcza w obszarze asortymentu standardowego. Gdy jednak projekt wymaga zastosowania elementów o nietypowych parametrach gabarytowych lub specjalistycznych modyfikacjach, kluczowa staje się elastyczna rekonfiguracja kolejności zadań. W takich warunkach kierownicy warsztatów przesuwają operacje niewymagające brakującego podzespołu na wcześniejsze etapy. Zespół montażowy przygotowuje równolegle okablowanie, szafy sterownicze i systemy pneumatyczne, pozostawiając otwartą drogę do późniejszej, błyskawicznej integracji napędów i układów przeniesienia ruchu.
Kategorie artykułów
Polecane artykuły
Wybór odpowiedniej owijki do kabli w zależności od potrzeb użytkownika.
Wybór odpowiedniej owijki do kabli jest kluczowy dla ich ochrony oraz estetyki w miejscu pracy. W artykule omówimy czynniki, które należy wziąć pod uwagę przy wyborze, aby dostosować produkt do indywidualnych potrzeb użytkownika. Odpowiednia owijka nie tylko chroni przewody przed uszkodzeniami, ale
Jakie usługi oferuje lakiernik samochodowy dla mieszkańców w Płońsku?
W Płońsku mieszkańcy mogą skorzystać z szerokiej gamy usług lakiernika samochodowego oferowanych przez doświadczone Auto-Pol Przedsiębiorstwo Usługowo-Handlowe Szcześniak Paweł. Specjalizuje się ono w kompleksowej obsłudze w zakresie lakierowania pojazdów, co przyciąga zarówno klientów indywidualnyc