Artykuł sponsorowany
Jak powstaje powłoka proszkowa na elementach metalowych w produkcji przemysłowej
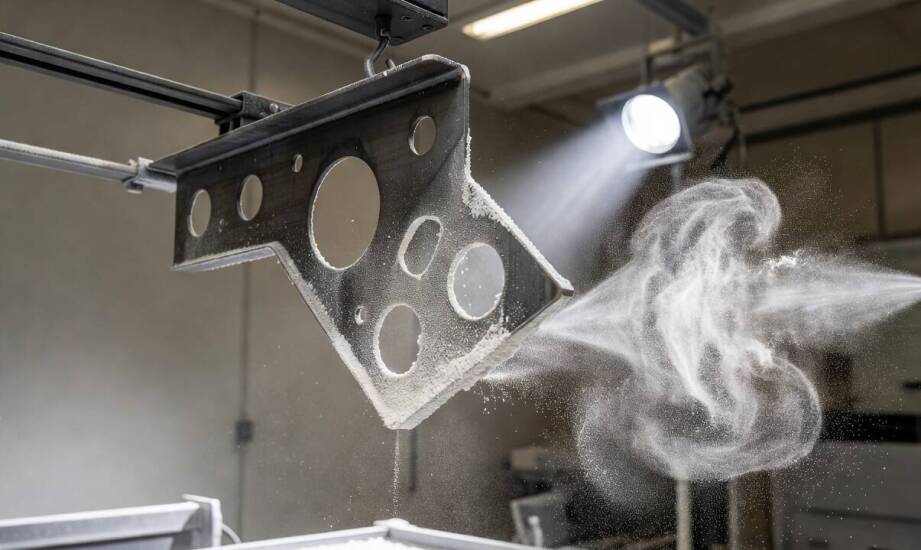
Powstawanie trwałej powłoki proszkowej na elementach metalowych rozpoczyna się na długo przed umieszczeniem detalu w komorze natryskowej. Ostateczna jakość wykończenia zależy od starannego oczyszczenia powierzchni oraz ścisłego przestrzegania parametrów temperaturowych i chemicznych. Malowanie proszkowe w produkcji przemysłowej wymaga precyzyjnej kontroli całego łańcucha operacji, począwszy od nadania chropowatości materiałowi, aż po polimeryzację w piecu. Pominięcie jakiegokolwiek kroku obniża odporność antykorozyjną i mechaniczną gotowego komponentu stalowego lub aluminiowego.
Mechaniczne i chemiczne przygotowanie materiału
Właściwe oczyszczenie i sprofilowanie powierzchni decyduje o przyczepności powłoki w znacznie większym stopniu niż dobór konkretnej farby. Surowy detal prosto po obróbce CNC lub cięciu laserowym jest zazwyczaj pokryty pyłem produkcyjnym i resztkami olejów chłodzących. Pierwszym technologicznym krokiem bywa mechaniczne nadanie chropowatości. Śrutowanie lub piaskowanie skutecznie usuwają zgorzelinę, rdzę i stare powłoki. Procesy te tworzą na metalu mikropory, które ułatwiają fizyczne zakotwiczenie struktury farby.
Następnie element przechodzi przez zaawansowane procesy obróbki chemicznej. Kąpiele alkaliczne pozwalają pozbyć się frakcji tłustych i zanieczyszczeń organicznych z trudno dostępnych miejsc. Kolejnym etapem jest fosforanowanie żelazowe lub cynkowe, które tworzy na obrabianym metalu warstwę konwersyjną zabezpieczającą przed korozją podpowłokową. Regularna kontrola stężenia tych kąpieli zapobiega wczesnej degradacji powłoki ochronnej. Po nałożeniu powłoki konwersyjnej detal wymaga kilkukrotnego płukania. Właściwa przewodność wody używanej do ostatniego płukania demineralizowanego eliminuje ryzyko powstawania ognisk rdzy. Proces przygotowania kończy się suszeniem w specjalistycznych suszarkach. Pozostawienie najmniejszych śladów wilgoci w szczelinach generuje później poważne wady lakiernicze.
Aplikacja elektrostatyczna i utwardzanie w piecu
Aplikacja suchego proszku odbywa się przy użyciu pistoletów wykorzystujących zjawisko fizycznej elektrostatyki. Naładowane cząstki farby opuszczają dyszę pod napięciem rzędu 40–100 kV i naturalnie wędrują w stronę uziemionego detalu. Geometria obrabianych konstrukcji silnie wpływa na ostateczny rozkład nakładanego osadu. Krawędzie i płaskie powierzchnie przyciągają grubszą warstwę materiału lakierniczego. W głębokich zagłębieniach i wewnętrznych narożnikach powstaje zjawisko klatki Faradaya blokujące swobodny dostęp naładowanych cząstek do ukrytych fragmentów. Operatorzy przeciwdziałają temu zjawisku poprzez modyfikację ciśnienia powietrza lub zmianę technologii na natrysk triboelektryczny. Metoda ta opiera się na pocieraniu cząstek farby o teflonowe ścianki wewnątrz pistoletu.
Pokryty proszkiem element trafia ostatecznie do komory pieca lakierniczego. Proces zachodzący wewnątrz dzieli się na kilka kluczowych faz. Najpierw proszek topi się i rozlewa po detalu, tworząc jednolitą powłokę płynną. Następnie dochodzi do żelowania, a ostatecznie do usieciowania struktury żywic w temperaturze od 180 do 200 stopni Celsjusza. Parametrem krytycznym jest czas mierzony od momentu nagrzania samego metalu do docelowej wartości temperaturowej. Zjawisko to określa się w branży jako PMT (Peak Metal Temperature). Masywne konstrukcje stalowe nagrzewają się znacznie wolniej niż cienkie detale blaszane. Zbyt niska temperatura skutkuje kruchością warstwy, a przegrzanie materiału wywołuje matowienie powierzchni i powstanie struktury przypominającej skórkę pomarańczy.
Defekty powłok i zastosowania przemysłowe
Inspekcja gotowego elementu pozwala diagnozować błędy popełnione na wczesnych etapach linii produkcyjnej. Słaba przyczepność i łuszczenie się farby wynikają bezpośrednio z niedokładnego odtłuszczenia. Pęcherze na powierzchni świadczą o uwalnianiu gazów z porowatych odlewów podczas wygrzewania lub o wilgoci pozostawionej po procesie mycia. Punktowe zagłębienia, znane szerzej jako rybie oczy, tworzą się w miejscach zanieczyszczonych wcześniej lepkimi olejami silikonowymi. Prawidłowa grubość powłoki aplikowanej w jednym cyklu wynosi zazwyczaj od 60 do 120 mikrometrów. Przekroczenie tej granicy zwiększa sztywność warstwy i prowadzi do odprysków przy uderzeniach.
Znajomość mechanizmów utwardzania ułatwia inżynierom optymalizację zabezpieczeń dla sprzętu pracującego w trudnych warunkach środowiskowych. Trwałe powłoki proszkowe chronią ciężkie konstrukcje budowlane, instalacje elektryczne oraz obudowy specjalistycznych maszyn. W realizacjach inwestycyjnych duże znaczenie ma integracja cięcia CNC i gięcia z profesjonalnym wykończeniem. Zautomatyzowana malarnia proszkowa zapewnia pełną kontrolę nad cyklem operacyjnym, gwarantując powtarzalność grubości powłoki przy zleceniach wielkoseryjnych. Spółka Bereda, łącząc zaawansowaną obróbkę blach z własną infrastrukturą lakierniczą, dostarcza przedsiębiorstwom budowlanym kompleksowe podzespoły. Elementy te spełniają rygorystyczne normy wytrzymałościowe wymagane w obiektach użyteczności publicznej. Konsekwentne utrzymywanie reżimu technologicznego na każdym stanowisku zapewnia powłokom właściwości barierowe chroniące obrabiany metal przez wiele lat.
Kategorie artykułów
Polecane artykuły
Wybór odpowiedniej owijki do kabli w zależności od potrzeb użytkownika.
Wybór odpowiedniej owijki do kabli jest kluczowy dla ich ochrony oraz estetyki w miejscu pracy. W artykule omówimy czynniki, które należy wziąć pod uwagę przy wyborze, aby dostosować produkt do indywidualnych potrzeb użytkownika. Odpowiednia owijka nie tylko chroni przewody przed uszkodzeniami, ale
Jakie usługi oferuje lakiernik samochodowy dla mieszkańców w Płońsku?
W Płońsku mieszkańcy mogą skorzystać z szerokiej gamy usług lakiernika samochodowego oferowanych przez doświadczone Auto-Pol Przedsiębiorstwo Usługowo-Handlowe Szcześniak Paweł. Specjalizuje się ono w kompleksowej obsłudze w zakresie lakierowania pojazdów, co przyciąga zarówno klientów indywidualnyc